Lõika joonele
Pikkus-lõigatud liinist- on saanud asendamatu seade metalllehtede töötlemisel tänu oma kolmele põhifunktsioonile: ülitäpne-söötmine, intelligentne juhtimine ja tõhus lõikamine. Selle väärtus ei kajastu ainult tootmistõhususe ja materjalikasutuse parandamises, vaid seisneb ka usaldusväärse aluse loomises järgnevateks stantsimiseks, keevitamiseks, kokkupanekuks ja muudeks protsessideks standardiseeritud väljundi kaudu. Tööstus 4.0 tehnoloogia kasutuselevõtuga eeldatakse, et -pikkusesse{7}}lõigatud liin integreerib veelgi täiustatud funktsioone, nagu tehisintellekti visuaalne kontroll ja digitaalne kaksikoptimeerimine, edendades metallitöötlemistööstust intelligentsete ja paindlike arendussuundade suunas.

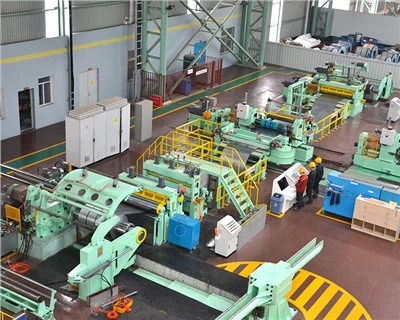
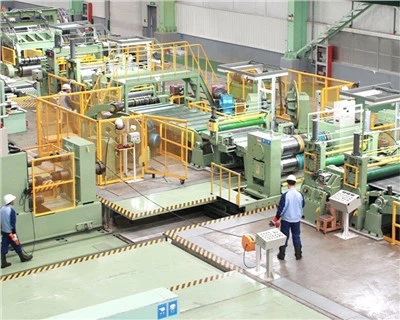
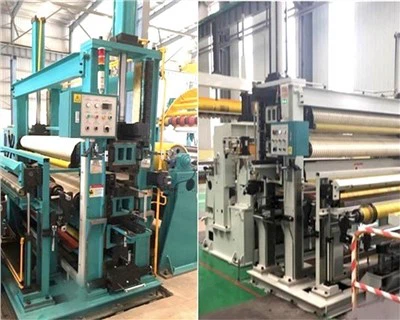
Täpne juhtimine:Toitesüsteemi juhib servomootor ja see on varustatud kõrge{0}}eraldusvõimega kodeerija või laserkaugusmõõturiga. Söötmispikkuse tolerantsi saab reguleerida ±0,1 mm piires (kõrgklassi mudelid), mis vastab auto-, elektroonika- ja muude tööstuste rangetele lehe suuruse nõuetele.
Suurepärane serva kvaliteet:Hüdrauliline või mehaaniline lõikamissüsteem optimeerib tera vahet ning pügatud lehtede servad on siledad ja{0}}vabad, mis vähendab vajadust järgneva lihvimise või teisese töötlemise järele.
Kiire{0}}operatsioon:Automatiseeritud koosteliini konstruktsioon võimaldab saavutada lõikamiskiirust 60-120 lehte minutis (olenevalt materjali paksusest), mis on 5-10 korda tõhusam kui traditsiooniline käsitsi lõikamine.
Mehitamata operatsioon:Automaatse lahtikerimise, söötmise, lõikamise ja virnastamise täielik protsess on integreeritud, et vähendada käsitsi sekkumist ja toetada 24-tunnist pidevat tootmist.
Arukas parameetrite haldamine:PLC või tööstuslik arvutisüsteem toetab mitut parameetrite eelseadistuste komplekti ja ühe-klõpsuga erinevate spetsifikatsioonide (nt pikkus ja paksus) vahetamine lühendab tootmise ümberlülitusaega mõne minutini.
Dünaamiline kohanemisvõime:Mõned mudelid on varustatud automaatse paksuse tuvastamise süsteemiga, mis suudab lõikeparameetreid reaalajas reguleerida, et kohaneda materjali paksuse väikeste kõikumistega.
Materjalide ühilduvus:Sellega saab töödelda mitmesuguseid metallmaterjale, nagu süsinikteras, roostevaba teras, alumiiniumsulam, vaskplaadid jne, paksusega 0,3–20 mm (olenevalt seadme mudelist).
Spetsiaalsed töötlemisvõimalused:See toetab lamineeritud plaatide ja kaetud plaatide lõikamist ning lõikamisprotsess ei kahjusta pinna kaitsekihti.
Energiatarbimise optimeerimine:Muutuva sagedusega ajami tehnoloogia saab dünaamiliselt reguleerida mootori võimsust koormuse alusel ja energiakulu väheneb 20–30% võrreldes traditsiooniliste seadmetega.
Jäätmete taaskasutamine:Integreeritud jäätmeserva kogumisseade tihendab ja taaskasutab metallijäätmed automaatselt ning materjali kasutusmäär suureneb 3%-5%, vähendades ressursiraiskamist.
Täpne virnastamine:Pneumaatilise või mehaanilise virnastamissüsteemiga plaadid joondatakse, loendatakse ja kihistatakse automaatselt ning virnastamisviga on alla 1 mm.
Õmblusteta ühenduse tootmisliin:Seda saab ühendada lubamis- või robotkäega, et realiseerida plaatide automaatne ülekandmine pärast lõikamist ja parandada tootmisliini üldist intelligentsuse taset.
Levinud tüübid
1. Hüdrauliline-pikkuseni-lõikamine
1. Hüdrauliline-pikkuseni-lõikamine
Põhitehnoloogia:
Kasutage hüdraulilist ajamit, et juhtida ülemist ja alumist lõikevormi, et lõpetada lõikamine, ja reguleerida hüdraulilist rõhku, et kohaneda erineva materjali paksusega (tavaliselt 0,5–20 mm).
Eelised:
Suur lõikejõud, sobib paksude plaatide jaoks (näiteks terasplaadid üle 10 mm);
Stabiilne töö, madalad hoolduskulud.
Puudused:
Suur energiatarbimine;
Õhukesed plaadid (<1mm) are prone to burrs when sheared.
Rakenduse stsenaariumid:
Teraskonstruktsioonide ehitus, laevaehitus, rasketehnika plaatide töötlemine.
2. Mehaaniline lõikamine-pikkuseni-
Põhitehnoloogia:
Mehaaniline stantsimine ja lõikamine saavutatakse vända{0}}ühendusvarda mehhanismi abil suurema kiirusega (kuni 150 korda minutis).
Eelised:
Kõrge lõiketäpsus (±0,1mm), sobib õhukestele plaatidele (0,3-3mm);
Väiksem energiatarve kui hüdrauliline tüüp.
Puudused:
Poor adaptability to ultra-thick plates (>6 mm);
Kõrge müra.
Rakenduse stsenaariumid:
Kodumasinate korpused, autode stantsimisosad, pakendikonteinerid (nt purkide toorikud).
3. Laserlõikusliin
Põhitehnoloogia:
Integreeritud suure võimsusega-laser (CO₂ või optiline kiud), lõikamine lõpetatakse materjali sulatamisel läbi fokuseeritud kiire.
Eelised:
Kontaktivaba lõikamine, servad{0}}vabad, täpsus ±0,05 mm;
Toetab keeruka kujuga lõikamist (nt erikujulised{0}}augud, kumerad servad).
Puudused:
suured investeeringud seadmetesse;
Peegeldavate materjalide (nagu vask ja alumiinium) puhul on vajalik eritöötlus.
Rakenduse stsenaariumid:
Täppiselektroonilised komponendid, kosmosesõidukite titaanisulamist plaadid ja kvaliteetsed{0}}dekoratiivmaterjalid.
4. Plasma lõikamisliin
Põhitehnoloogia:
Kasutage materjalide sulatamiseks-kõrgetemperatuurset plasmakaaret ja puhuge räbu suure-kiire õhuvooluga minema.
Eelised:
Saab lõigata kõrge{0}}kõvadusega materjale (nt roostevaba teras ja legeerteras);
Madalam hind kui laserlõikus.
Puudused:
Lõikepind on kare ja vajab teisest töötlemist;
Madal täpsus (±0,5 mm).
Rakenduse stsenaariumid:
Masinate paksud plaadid, kaevandusseadmete tarvikud ja töötlemata{0}}töödeldud toorikud.
Klassifikatsioon automatiseerimisastme järgi
1.Täisautomaatne fikseeritud pikkusega lõikejoon
Põhilised võimed:
Kogu kokkupanemise, saatmise, lõikamise ja virnastamise protsess;
Toetab tehisintellekti jälgimist ja{0}}enesereguleerimist.
Tehniliste osalejate arv:
Kiirus: 80-120 tk/min;
Lokaliseerimise täpsus: ±0,1mm.
Kohaldatav stseen:
Kõrget-täpsust nõudvad valdkonnad, nagu autotootmine ja uute energiaakude paigaldamine.
2.Pool-automaatne fikseeritud pikkusega lõikejoon
Põhilised võimed:
Materjalide käsitsi teisaldamine/laadimine, automaatne lõikamine ja põhiline konstruktsiooniprojekt;
Lihtsalt-juuvitatav-PLC-juhtsüsteem.
Tehniliste osalejate arv:
Kiirus: 30-60 tk/min;
Positsioneerimise täpsus: ±0,3mm.
Kohaldatav stseen:
Väikesed ja keskmise suurusega{0}}metallitöötlemistöökojad, standardiseeritud seadmete tootmisväljad.
3. Käsitsi lõigatud-pikkusjooneni-
Põhilised võimalused:
Sõltub täielikult kunstlikust tööst, mitte{0}}automaatsest tarnesüsteemist;
Mehaaniline konstruktsioon, Narimoto madal.
Tehniliste osalejate arv:
Kiirus:<20 pieces/min;
Lokaliseerimise täpsus: ±1mm.
Kohaldatav stseen:
Väikesed ja keskmise suurusega{0}}metallitöötlemistöökojad, standardiseeritud seadmete tootmisväljad.
Materjal
Omadused:
Mõõdukas kõvadus, hea plastilisus, madal hind ja see on kõige elementaarsem töötlemismaterjal.
Töötlemisraskused:
Lõikejõudu tuleks reguleerida vastavalt paksusele (paksud plaadid nõuavad suuri{0}}tonnaažiga hüdraulilisi kääre), et vältida jäsemete või tööriista kulumist.
Tüüpilised rakendused:
Külm-valtsitud plaadid: autode kereplaadid, kodumasinate kestad;
Kuumvalts{0}}plaadid: hoone konstruktsiooniosad, konteinerplaadid;
Tsingitud plaadid: katuseplekid, ventilatsioonikanalid.
Roostevaba teras
Omadused:
Tugev korrosioonikindlus, kõrge kõvadus (nt austeniitklassid 304 ja 316L) ja tugev kalduvus kõveneda.
Töötlemisraskused:
Vaja on kõrge-kõvadusega tööriistu (nt karbiid) ja lõikekiirust tuleb kontrollida, et vältida tera pragunemist;
Coolant is required for thick plates (>3 mm).
Tüüpilised rakendused:
Toidu-klassi roostevaba teras: köögiriistad, meditsiiniseadmed;
Tööstuslik -roostevaba teras: keemilised reaktorid, laevatarvikud.
Omadused:
Kerge, hea juhtivusega, kuid pehme tekstuur (nt 1-seeria puhas alumiinium); mõned sulamid (nt 6061-T6) on tugevad.
Töötlemisraskused:
Õhukesed plaadid (0,3–1 mm) kipuvad tera külge kleepuma, mistõttu on vaja kaetud terasid;
Alumiiniumlaastud tuleb kohe pärast lõikamist puhastada, et vältida pinna saastumist oksüdatsiooniga.
Tüüpilised rakendused:
Elektroonikatooted: mobiiltelefonide kesk-raamid, jahutusradiaatorid;
Transpordisektor: lennuki kere nahk,{0}}kiirraudtee kerepaneelid.
Vask ja vasesulamid
Omadused:
Suurepärane elektri-/soojusjuhtivus ja tugev plastilisus (nt T2 puhas vask); messing (H62) on kõrge kulumiskindlusega.
Töötlemisraskused:
kalduvus kõverduda lõikamise ajal, mis nõuab tööriistavahe optimeerimist;
Õhuke vaskfoolium (<0.1 mm) requires precise tension control to avoid breakage.
Tüüpilised rakendused:
Elektrilised komponendid: trükkplaatide vaskfoolium, trafo mähised;
Riistvaratooted: lukud, vannitoatarvikud.
Tsink ja tsingi sulamid:
Kasutatakse akude tsingitud terasribade ja tsinkplaatide substraatidena. Lõiketemperatuuri tuleb kontrollida, et vältida tsingikihi oksüdeerumist.
Titaan ja titaanisulamid:
Suur tugevus ja kerge kaal (nt Ti-6Al-4V); tööriista kulumise vähendamiseks on vaja väikest lõikekiirust, mistõttu need sobivad kosmoselennukite komponentide jaoks.
Niklisulamid:
Kõrge temperatuuritaluvus (nt Inconel 718), rakendatakse uute energiapatareide ja keemiaseadmete poolustele.
Rakendus
Metalli töötlemine
Pikkusesse -lõigatud-jooni kasutatakse laialdaselt metalllehtede töötlemisel, eriti selliste materjalide puhul nagu teras, alumiiniumsulamid ja vask. Need liinid võivad lõigata pikki ribasid või suuri metalllehtede rullisid vastavalt vajadusele täpseteks mõõtudeks, mis vastavad järeltöötluse või otsese pealekandmise vajadustele. Näiteks terasetööstuses töötlevad-lõigatud-pikkusesse lõigatud liinid suuri teraslehtede mähiseid teatud suurusteks, et hõlbustada järgnevaid toiminguid, nagu stantsimine ja painutamine.
01
Plasti- ja kiletööstus
Plasti- ja kiletööstuses kasutatakse -pikkusesse-lõigatud liine rullkilede ja plastlehtede standardsuurustesse lõikamiseks, mida kasutatakse laialdaselt pakkematerjalide tootmisel. Eriti suure täpsusega-plastkilede tootmisel tagavad need liinid tasased ja kahjustamata-lõikepinnad, parandades nii toote välimuse kvaliteeti kui ka sellele järgnevat jõudlust.
02
Paberitoodete tööstus
Paberi- ja paberitoodete tööstuses kasutatakse -pikkusesse-lõigatud jooni suurte paberi- või papirullide lõikamiseks kindlaksmääratud pikkusteks, hõlbustades järgnevat printimist, pakkimist ja muid protsesse. Nende paberite mõõtmete täpsus mõjutab otseselt nii valmistoodete kvaliteeti kui ka toimivust. Pikkuseks-lõigatud-liinid suurendavad tõhusalt tootmise efektiivsust, tagades samas lõiketäpsuse.
03
Tekstiilitööstus
-Pikkusesse-lõigatud jooned mängivad tekstiilitööstuses samuti olulist rolli, eriti suurte kangarullide lõikamisel kindlaksmääratud pikkusteks. Lõikepikkust ja -kiirust täpselt reguleerides tagavad need liinid, et kangas lõigatakse kliendi-määratud suuruste järgi, vähendades raiskamist ja parandades tootmise efektiivsust.
04
Elektroonika- ja fotogalvaaniline tööstus
Elektroonika- ja fotogalvaanilises tööstuses lõikavad-lõigatud-pikkusesse jooned täpselt erinevad kiled, fotogalvaaniliste moodulite materjalid ja palju muud. Need tööstusharud nõuavad väga suurt lõiketäpsust. Need liinid tagavad lõigatud materjalide tasasuse ja täpsuse, tagades toote jõudluse ja kvaliteedi.
05
Ettevaatusabinõud kasutamisel
Lõikamise täpsus:
Saate aru lõiketäpsusest ja lõike{0}}kuni-nii lubatud veavahemikust. Erinevad materjalid ja paksused nõuavad erinevat täpsustaset. Täpne lõikamine on toote kvaliteedi tagamiseks ülioluline.
Töökiirus:
Lõikerea-pikkuseni-töökiirus mõjutab tootmise efektiivsust. Kiirust tuleb reguleerida vastavalt materjali tüübile ja lõikespetsifikatsioonidele, et vältida liigsest või ebapiisavast kiirusest tingitud kvaliteediprobleeme.
Materjali ühilduvus:
Erinevad -pikkusesse-lõigatud jooned on loodud konkreetsete materjalide (nt metall, plast, paber) jaoks. Enne kasutamist veenduge, et seade ühildub töödeldava materjaliga.
Operaatorkoolitus:
Veenduge, et kõik operaatorid läbiksid professionaalse väljaõppe, et olla kursis seadmete tööprotseduuride, ohutusprotokollide ja hädaolukorra lahendamise meetmetega.
Isikukaitse:
Kui kasutate -pikkusesse-lõigatud liini, peavad operaatorid kandma sobivat isikukaitsevahendit (nt kaitseprille, kindaid), et vältida töövigastusi.
Hädaseiskamisseade (E-stopp):
Pikkus-lõigatud-liinid on tavaliselt varustatud hädaseiskamisseadmetega (E-peatused). Operaatorid peavad oskama peatuste kasutamist ootamatute rikete või ohtlike olukordade lahendamiseks.
Regulaarne ülevaatus ja puhastamine:
Kontrollige regulaarselt lõikeliini tööriistu, ülekandesüsteemi ja elektrilist juhtimissüsteemi, et tagada seadmete normaalne töö. Puhastage seadmelt tolm ja mustus, et need ei kahjustaks lõikamise täpsust ega põhjustaks seadme talitlushäireid.
Tööriista kulumine:
Lõiketööriistad kuluvad töö käigus järk-järgult. Kontrollige korrapäraselt tööriista kulumist ja vajadusel vahetage või{1}}teritage tööriistu, et säilitada optimaalne lõikejõudlus.
Määrimissüsteem:
Kontrollige regulaarselt õlitaset ja määrdesüsteemi kvaliteeti, et tagada kõigi liikuvate osade nõuetekohane määrimine, minimeerida kulumist ja pikendada seadme eluiga.
Materjali dokkimine ja tühjendamine:
Enne lõikamist veenduge, et materjalid on korralikult dokitud ja tühjendatud, et vältida seadmete kinnikiilumist või materjali ebaõigest virnastamisest põhjustatud kahjustusi.
Temperatuuri kontroll:
Teatud materjalide (nt metallid) puhul võib lõikamise ajal tekkida soojust. Töötamise ajal jälgige ja reguleerige temperatuuri, et vältida ülekuumenemist, mis ei kahjusta materjali omadusi või kahjustab seadme komponente.
Lõikamise järjestus ja tühjendusmeetod:
Lähtudes materjali omadustest ja toote spetsifikatsioonidest, kavandage mõistlikult lõikamisjärjestus ja tühjendusmeetod, et minimeerida jäätmeid ja suurendada tootmise efektiivsust.
Komponendid
Kerimisseade kerib rullmaterjali lahti ja suunab selle lõiketorusse. Seda juhib tavaliselt elektrimootorsüsteem. Kerimise pingekontrollisüsteem tagab lahtikerimise ajal stabiilse materjali pinge, vältides kortsude teket või ebaühtlast venitamist. Levinud kerimistüüpide hulka kuuluvad ühe-rulliga ja kahe-rulliga mudelid.
Pingekontrollisüsteem tagab materjali ühtlase pinge lõikamise ajal. See jälgib pingeandurite kaudu reaalajas materjali pinget ja reguleerib automaatselt lahtikerimist, ajamisüsteemi või pinge juhtimisseadmeid, et vältida materjali ebaühtlasest pingest tulenevaid probleeme. Pinge juhtimissüsteem koosneb tavaliselt pingeanduritest, kontrolleritest, ajamimootoritest ja muudest komponentidest.
Tasandaja sirgendab lahtikeritud mähist ja kõrvaldab pinna lainelisuse või lokkimise. Põhjus on selles, et enamikul mähistel tekib mähise ajal lainetus või ebatasasus. Tasandaja korrigeerib materjali rullide või survesüsteemide abil, et vältida deformeerumist lõikamise ajal. Levinud tasandusmeetodid hõlmavad mehaanilisi ja hüdraulilisi tüüpe.
Pikkus-lõigatud-masin on pikkusega-lõigatud{-joone südamik, mida kasutatakse lamestatud materjali täpseks lõikamiseks etteantud pikkuseni. Levinud lõikamismeetodid on järgmised:
Lõikemasin: Tavaliselt kasutatakse metallmaterjalide jaoks, see lõikab materjali vajaliku pikkusega ülemise ja alumise lõiketera abil.
Saagimismasin: kasutab selliseid tööriistu nagu ketassaed või lintsaed, pöörlevate saelehtedega materjalide lõikamiseks.
Laserlõikamine: sobib täppislõikamiseks, see kasutab laserkiirt materjalide suure täpsusega lõikamiseks, kuigi tavaliselt kasutatakse seda õhukestele plaatidele või spetsiaalsetele materjalidele.
Virnastaja on osa, mis on ette nähtud lõigatud materjalide kogumiseks. Sellel on tavaliselt mitu konveieri või konveierilinti, et sorteerida lõigatud materjalid virnadesse ja hõlbustada toodete korralikku virnastamist. Kaasaegsed virnastajad sisaldavad sageli automaatseid sorteerimissüsteeme materjalide sorteerimiseks erinevate tootespetsifikatsioonide järgi.
Mõnel spetsialiseeritud tootmisliinil võib üleliigse materjali rullideks kerimiseks kasutada tagasikerimist järgnevaks töötlemiseks. Kuigi see ei ole tüüpiline standardsetele-to{2}}pikkusesse lõigatud joontele, võib tagasitõmbeseade tõhusalt parandada materjali kasutamist konkreetsetes rakendustes.
Pikkuseks-lõigatud joone-juhtimissüsteem põhineb tavaliselt PLC-l (programmeeritav loogikakontroller). Koos puuteekraani või arvutiliidesega võimaldab see operaatoritel määrata selliseid parameetreid nagu lõikepikkus, kiirus ja pinge. Kaasaegsed juhtimissüsteemid võimaldavad veelgi automaatset töötamist, minimeerides käsitsi sekkumist, suurendades samal ajal nii tootmise efektiivsust kui ka täpsust.
Juhtrullid on komponendid, mis suunavad materjali voolu nihkesse. Nad kasutavad mitmeid rulle või juhtseadmeid, et vältida materjali kõrvalekaldeid lõiketsooni sisenemisel, tagades lõikamise ajal täpsed lõiked.
Pügamise käigus võib tekkida jäätmeid või jääke. Jäätmekogumissüsteem kogub ja eemaldab sellise prahi automaatselt, et säilitada puhas töökeskkond ja tõhustada materjalide kasutust. Levinud jäätmekogumismeetodid hõlmavad õhupuhumist, mehaanilist kraapimist ja palju muud.
Hüdraulikasüsteem toetab peamiselt survet seadmete töötamise ajal, eriti kääride, nivelleerijate ja pinge juhtimissüsteemide puhul. See annab suure-võimsusega liikumapaneva jõu, et tagada lõikamisprotsessi stabiilsus ja täpsus.
Võrrelge teiste toodetega
Täiustatud automatiseerimine
Uued tooted võivad sisaldada automatiseeritud juhtimissüsteeme, mis võimaldavad automaatset lõikepikkuse{0}}seadistamist ja täpset lõikamist, minimeerides käsitsi sekkumist ja suurendades samal ajal tootmistõhusust.
Täiustatud tootmise täpsus
Täiustatud tehnoloogiat kasutades saab nihkeprotsessi vigu märkimisväärselt vähendada, mis toob kaasa suurema täpsuse, stabiilsema tootekvaliteedi ja vastavuse rangematele tootmisstandarditele.
Minimeeritud materjalijäätmed
Tõhus juhtimissüsteem arvutab ja reguleerib täpselt lõikamisasendit, et minimeerida tooraine raiskamist.
Täiustatud töövõime
Uutel toodetel võivad olla intuitiivsemad liidesed ja tööprotseduurid, mille tulemuseks on väiksemad operaatorite koolituskulud ja vähem inimlikest{0}}vigadest- tingitud tootmistõrkeid.
KKK
K: Mis lõigatakse pikkuseks?
V: Pikkus lõikamine on protsess, mille käigus lõigatakse materjalid etteantud pikkuseks, mida tavaliselt kasutatakse metallidele, plastidele, paberile jne, tagamaks, et iga lõigatud tüki mõõtmed vastavad edasise tootmise nõuetele.
K: Millised on pikkusesse lõikamise rakendused?
V: Cut{0}}to-Length on laialdaselt kasutusel sellistes tootmissektorites nagu terasetöötlemine, paberi tootmine, plasti töötlemine jne, tagades toodetud materjalide ühtsed mõõtmed, suurendades tootmise tõhusust ja vähendades jäätmeid.
K: Millised on pikkusesse lõikamise peamised eelised?
V: Tootmise efektiivsuse parandamine
Lõikamine--pikkuseks võimaldab kiiret ja tõhusat lõikamist, vähendades käsitsi töötamise aega, minimeerides inimese sekkumist.
Materjalijäätmete minimeerimine
See tagab, et iga lõigatud tükk vastab täpsetele mõõtmetele, välistades tarbetu materjaliraiskamise tänu täpsele suurusele.
Mõõtmete järjepidevuse tagamine
Kõik lõigatud osad on ühtlase pikkusega, mis lihtsustab järgnevat töötlemist, vähendades allavoolu toimingute erinevusi.
K: Mille poolest erineb pikkusesse lõikamine teistest lõikamismeetoditest?
V: Lõika--pikkuseks (CTL) viitab täppislõikamisele määratud pikkustesse, samas kui sellised meetodid nagu paneeli lõikamine või riba lõikamine eelistavad kuju või laiust pikkuse järjepidevuse ees, -mis muudab CTL ideaalseks rakenduste jaoks, mis nõuavad täpset mõõtmete täpsust.
K: Kuidas tagada pikkuse lõikamisel lõikamise täpsus?
V: Lõikamise-pikkusele-(CTL) lõikamise täpsuse tagamise võti seisneb seadmete kvaliteedis ja kasutuselevõtus. Kõrge täpsusega-käärid koos lõikurite ja seadmete korrapärase hooldusega tagavad lõiketäpsuse. Lisaks on lähteaine kvaliteet ja mõõtmissüsteemi täpsus kriitilised tegurid.
K: Millised on ettevaatusabinõud pikkuseks lõikamisel?
V: Materjali valiku kaalutlused
Erinevad materjalid esitavad lõikele erinevad nõuded{0}}valige lõikemeetodid ja tööriistad, mis põhinevad materjali omadustel (nt kõvadus, paksus, elastsus).
Seadmete hooldusprotokollid
Optimaalse jõudluse ja mõõtmete täpsuse säilitamiseks teostage lõikeseadmete regulaarset hooldust ja kalibreerimist.
Ohutusjuhised
Järgige rangelt ohutusprotokolle -pikkusesse-lõikamise ajal, et vältida ebaõigest käsitsemisest tulenevaid õnnetusi või vigastusi.